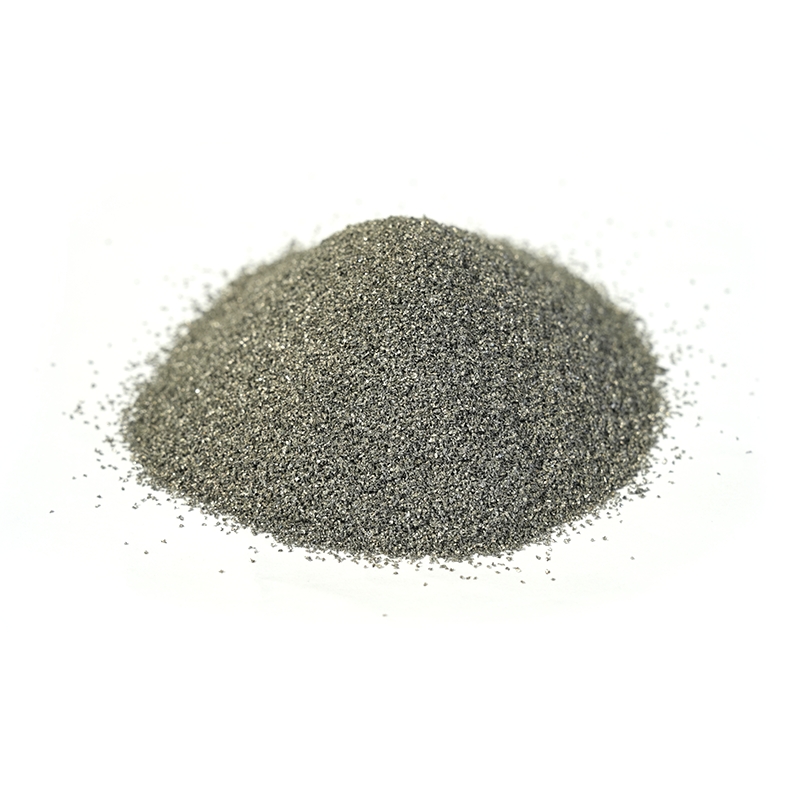

Prášek pro aditivní výrobu vypadá z dálky jednoduše: jemné kovové částice, násypka, konstrukční deska a hotový díl. Zblízka je to pečlivě kontrolovaný inženýrský materiál. Tvar částic, distribuce velikosti, obsah kyslíku, chemie a konzistence mezi jednotlivými šaržemi – to vše ovlivňuje to, zda stavba proběhne hladce nebo se změní v nákladný experiment.
Při naší práci se slitinovými prášky a povrchovým inženýrstvím jsou nejužitečnější rozhovory zřídkakdy o jediném „nejlepším“ prášku. Týkají se toho, co proces potřebuje, co musí součást přežít a co může dodavatel prášku opakovaně dodávat. Pokud chcete širší osvěžení o typech a výběru slitinových prášků, naše vodítko slitinového prášku prochází základy. Tento článek zůstává blíže každodenním otázkám: co má prášek dělat v tiskárně, proč se dva prášky se stejnou chemií mohou chovat odlišně a jak vybrat třídu, aniž byste ji příliš specifikovali.
Co dělá dobrý prášek pro výrobu aditiv?
Dobrý prášek na výrobu aditiv musí dělat víc než jen nést správné chemické složení. Při tavení laserového práškového lože nebo tavení elektronovým paprskem přelakovač nanese tenkou vrstvu přes stavební plochu. Tato vrstva musí být jednotná, volně zabalená a bez aglomerátů. Prášek poté absorbuje energii, taje a rychle tuhne. Jakákoli nekonzistence ve vrstvě se může stát porézností, nedostatkem fúze nebo povrchovým defektem.
Proto specifikace prášku není jen chemický certifikát. Kombinuje jakost slitiny, distribuci velikosti částic, morfologii, zdánlivou hustotu, hustotu po setřesení, chování při toku, obsah kyslíku, vlhkost a kontrolu kontaminace. Prášek, který dobře funguje v nanášecím hořáku, může být nevhodný pro jemnovrstvou tiskárnu a prášek, který tiskne krásně v jednom stroji, může v jiném bojovat s jiným přelakovačem, laserovým bodem nebo tloušťkou vrstvy.
Jak se vyrábí kovové prášky pro aditivní výrobu
Většina kovových prášků pro aditivní výrobu začíná tavením a atomizací. Atomizace plynem je běžná pro vysoce hodnotné a reaktivní slitiny, protože může produkovat zaoblené částice s řízenou chemií povrchu, ačkoli výsledek stále závisí na konstrukci trysky, průtoku plynu, přehřátí taveniny a rychlosti chlazení. Rozprašování vody je často ekonomičtější a má tendenci produkovat nepravidelné částice; ty mohou vyhovovat tryskání pojiva, lisování nebo jiným cestám, kde se liší požadavky na tok a balení. Plazmová sféroidizace může zaokrouhlit nepravidelnou surovinu, ale zvyšuje náklady a je obvykle vyhrazena pro případy, kdy na morfologii záleží natolik, aby to ospravedlnilo.
Výrobní metoda formuje osobnost prášku. Plynem atomizovaný prášek má často dobrý průtok a vysokou hustotu, ale může obsahovat satelitní částice a jemné částice, které vyžadují kontrolu. Vodou atomizovaný prášek může mít hrubší povrch a vyšší absorpci kyslíku. Jde o to, neřadit metody abstraktně. U konečného dílu záleží na způsobu výroby prášku, aby odpovídal procesu, slitině a akceptačním kritériím.
Hlavní rodiny slitinových prášků
Různé rodiny slitin řeší různé problémy. Níže uvedené rychlé srovnání je výchozím bodem pro technické diskuse, nikoli náhradou kvalifikačního testování.
| Prášková rodina | Typické přednosti | Běžný směr použití | Výběrové hlídky |
|---|---|---|---|
| Na bázi niklu a nikl-kobaltu | Odolnost proti korozi, pevnost při vysokých teplotách, dobrá houževnatost v mnoha stupních | Díly za tepla, chemická zařízení, ochrana proti opotřebení a korozi | Kontrola kyslíku, citlivost na praskání, konzistence chemie |
| Na bázi kobaltu | Odolnost proti opotřebení, tvrdost za tepla, odolnost proti korozi | Díly ventilů, součásti čerpadel, návary, povrchy náchylné k opotřebení | Rovnováha uhlíku a boridu, tažnost, odezva obrábění |
| Na bázi železa a oceli | Cenově výhodné, široký rozsah vlastností, užitečná prokalitelnost | Průmyslové díly, nářadí, opravy, konstrukční díly | Kontrola uhlíku, příjem kyslíku, zkreslení po zpracování |
| Na bázi mědi | Vysoká tepelná a elektrická vodivost | Teplosměnné díly, elektrické kontakty, indukční prvky | Odrazivost laseru, procesní okno, riziko porozity |
| Titan a hliník | Nízká hustota, odolnost proti korozi, dobrý poměr pevnosti k hmotnosti | Lehké konstrukce, letecké, zdravotnické a dopravní díly | Reaktivita, kontrola oxidů, bezpečnost při manipulaci s práškem |
| Karbidem vyztužené prášky | Vysoká tvrdost a odolnost proti oděru | Opotřebitelné díly, řezné a vrtací plochy, ochranné vrstvy | Rovnoměrnost výztuže, kompromis tuhosti, kompatibilita procesu |
Prášky na bázi niklu jsou často první volbou, když součást musí kombinovat tepelnou odolnost s odolností proti korozi. Nikl-kobaltové třídy tlačí směrem k vyšší teplotě nebo náročnějšímu provozu, ale také vyžadují více procesního okna. Kovový prášek na bázi niklu může být praktickým výchozím bodem jak pro aditivní výrobu, tak pro pokročilé povrchové práce, za předpokladu, že třída, velikost řezu a hladina kyslíku jsou dohodnuty proti skutečnému procesu.
 Kovové prášky na bázi niklu pro navařování a aditivní výrobu Slitiny prášků s niklovou matricí s volitelnou tvrdostí a odolností proti korozi pro navařování, žárový nástřik, plátování, práškovou metalurgii a 3D tisk. Zobrazit produkt →
Prášky na bázi kobaltu jsou jiný druh nástroje. Jsou méně o struktuře pro všeobecné použití a více o opotřebení, tvrdosti za tepla a odolnosti vůči agresivnímu kontaktu. V praxi to znamená, že jsou relevantní pro ventilová sedla, části čerpadel, tvrdé návary a další povrchy, kde je otěr nepřítelem. Rovnováha mezi uhlíkem, karbidovými formami a houževnatostí matrice je důležitá, zvláště když lze stejnou slitinu použít pro tištěný díl a pro povlak.
 Prášky ze slitiny na bázi kobaltu pro opotřebení a vysokoteplotní služby Tvrdé slitinové prášky s dominantním kobaltem s Cr a W pro ventilová sedla, vytlačovací nástroje a krycí vrstvy vyžadující odolnost proti opotřebení, korozi a oxidaci při vysokých teplotách. Zobrazit produkt →
Prášky na bázi železa nabízejí široký rozsah vlastností a často výhodnější nákladovou pozici. Prášky na bázi mědi jsou atraktivní pro tepelné a elektrické účely, ale jejich odrazivost a tepelná vodivost mohou způsobit, že laserové zpracování bude méně shovívavé. Titanové a hliníkové prášky vyžadují pečlivou atmosféru a kontrolu manipulace kvůli reaktivitě a citlivosti na oxidy. Žádná z těchto rodin není univerzálně „lepší“; správná volba odpovídá režimu selhání, kterému se snažíte zabránit.
Vlastnosti prášku, které formují kvalitu tisku
Když stavba selže, prášek není vždy příčinou, ale často je součástí příběhu. Toto jsou vlastnosti, které stojí za to zkontrolovat před zkušebním nebo produkčním vydáním:
- Distribuce velikosti částic: Jemné částice mohou zlepšit detaily povrchu, ale zvýšit obtížnost proudění a absorpci kyslíku. Hrubé řezy se mohou dobře šířit, ale mohou snížit rozlišení nebo účinnost tavení.
- Morfologie: Zaoblené částice obvykle lépe proudí a balí. Nepravidelné částice mohou být užitečné v jiných procesech, ale mohou se přemosťovat nebo šířit nerovnoměrně v systému přetírání.
- Průtok a hustota balení: Dobrý tok napomáhá vytvoření jednotné vrstvy. Zdánlivá a setřesná hustota ovlivňují, kolik materiálu je k dispozici v daném objemu vrstvy.
- Kyslík a vlhkost: Obojí může ovlivnit smáčení, pórovitost a konečnou chemii. Přijatelný limit závisí na slitině a procesu, proto by nemělo být všude uplatňováno jediné číslo.
- Satelity a aglomeráty: Malé částice srostlé s většími mohou rušit šíření a vytvářet lokální defekty. Jejich přítomnost by se měla měřit, nikoli posuzovat pouhým okem.
- Kontaminace a sledovatelnost: Prášek by měl být sledovatelný podle šarže, měl by být řádně skladován a měl by být zkontrolován na přítomnost cizího materiálu. Dobrá dokumentace je součástí výkonu materiálu.
Odpovídající prášek k procesu
Laserová prášková fúze obvykle vyžaduje relativně jemný řez, často v rozsahu 15–45 µm v závislosti na stroji a tloušťce vrstvy. Tavení elektronovým paprskem má tendenci používat hrubší prášek, protože procesní a vakuové prostředí se chovají odlišně. Usměrněné nanášení energie často používá širší řez, někdy kolem 45–150 µm, protože prášek je přiváděn tryskou spíše než rozprostřen jako tenké lože. Binder jetting může opět tolerovat odlišnou morfologii a distribuci velikosti. Tyto rozsahy jsou výchozími body, nikoli univerzálními specifikacemi.
Zde také může být terminologie zavádějící. Laserový povlakovací prášek není automaticky aditivním výrobním práškem pro stroj s práškovým ložem. Oba procesy sdílejí zájem o čistý, tekutý prášek, ale nevyžadují stejný řez částic nebo stejné chování při tavení. Při směrovaném nanášení energie a laserovém plátování často záleží na konzistentní krmitelnosti a stabilním chování lázně taveniny více než na nejjemnější možné velikosti částic.
 Laserové povlakové prášky pro povrchové vrstvy odolné proti opotřebení Slitinové prášky na bázi niklu, kobaltu a železa tříděné pro laserové opláštění, které nabízejí husté vrstvy s nízkým ředěním pro hřídele, ventily, šrouby a otěrové povrchy. Zobrazit produkt →
Užitečným pravidlem je kvalifikovat prášek podle procesu, nikoli podle samotné stránky katalogu. Vytvořte malou testovací matrici, zkontrolujte prášek před a po použití a porovnejte výsledky s požadavky na součást. Pokud třída pracuje v nanášecím hořáku, ale ne v tiskárně, není to v rozporu. Je to důkaz, že procesní okno, nejen chemie, dělá svou práci.
Opětovné použití, manipulace a kontrola kvality
Opětovné použití prášku je v aditivní výrobě běžné, ale není to jednoduché rozhodnutí „doplnit a pokračovat“. Opakovaná tepelná expozice a manipulace mohou změnit distribuci velikosti částic, obsah kyslíku, morfologii a tokové chování. Některé slitiny dobře snášejí opětovné použití v rámci ověřeného okna; jiné potřebují přísnější limity nebo častější aktualizaci. Správný přístup je změřit, co se změní, a nastavit limit, který chrání součást, spíše než spoléhat na pevný počet cyklů, které nemusí vyhovovat operaci.
Stejně tak záleží na manipulaci. Nasávání vlhkosti, křížová kontaminace, nesprávné prosévání a špatné skladování mohou zrušit dobrou vstupní specifikaci. Praktický plán kvality obvykle zahrnuje vstupní kontroly šarže, kontroly skladování, záznamy sít a směsí, pravidelné odběry vzorků a jasné rozhodnutí o tom, kdy prášek již není vhodný pro zamýšlenou stavbu. Tyto kroky nejsou byrokracií; jsou to, jak dodavatel prášku a výrobce chrání proces před unášením.
Praktický kontrolní seznam pro výběr
Než požádáte o cenovou nabídku nebo se zavážete k produkčnímu běhu, pomůže vám uvést aplikaci do srozumitelného jazyka. Níže uvedený kontrolní seznam je dobrým místem, kde začít:
- Definujte dominantní způsob poruchy: opotřebení, koroze, teplo, únava, vodivost nebo kombinace.
- Potvrďte proces a stroj, včetně tloušťky vrstvy, typu přelakovače a atmosféry.
- Pokud je to možné, specifikujte třídu slitiny podle normy a uveďte všechny vlastnosti, které nelze narušit.
- Dohodněte se na distribuci velikosti částic a zkušební metodě, nikoli pouze na jmenovitém rozsahu.
- Nastavte limity pro kyslík, vlhkost, průtok a kontaminaci na základě rizika procesu a součásti.
- Zeptejte se, jak bude řešena sledovatelnost, balení a skladování.
- Naplánujte si kvalifikační stavbu s dostatečným počtem kontrol, abyste odhalili problémy se šířením, pórovitostí a chemií.
- Před zahájením výroby rozhodněte o zásadách opětovného použití, včetně frekvence vzorkování a pravidel obnovování.
Od specifikace prášku až po realitu výroby
Náš tým pracuje z materiální stránky tohoto problému. Vyrábíme slitinové prášky, aplikujeme procesy povrchové úpravy a plátování a vyrábíme díly odolné proti opotřebení, jako jsou válečky, hřídele a pouzdra. Tato kombinace je užitečná, protože chování prášku se nezastaví u násypky. Pokračuje podáváním, tavením, lepením, dokončováním a servisem. Známka, která na vysvědčení vypadá dobře, musí ještě přežít skutečný proces.
Tato zkušenost nenahrazuje vlastní kvalifikační práci zákazníka a ani by neměla. Pomáhá to zkrátit konverzaci. Místo toho, abychom požadovali pouze „prášek pro aditivní výrobu“, můžeme společně diskutovat o slitině, řezu částic, limitu kyslíku, procesu a způsobu selhání. Zde obvykle začíná praktická specifikace: ne co nejširším nárokem, ale jasným pochopením toho, co musí prášek dělat, jak se s ním bude zacházet a jaké důkazy prokážou, že je připraven k výrobě.