
Každý, kdo strávil roky stojící vedle práškového lůžka, vám řekne totéž: stroj přitahuje pozornost, ale prášek rozhoduje o výsledku. Prášky pro aditivní výrobu nejsou plnivem komodit – jsou to uměle vytvořené suroviny a jejich chemie, distribuce velikosti částic, tvar a čistota putují s každou jednotlivou součástí, kterou postavíte. Udělejte je správně a proces se stane předvídatelným. Nechte je špatně a strávíte týdny honbou za pórovitostí, kterou nedokážete vysvětlit.
Strávili jsme dlouhou dobu výrobou slitinových prášků a jejich uvedením do provozu při výrobě obkladů, nástřiků a opotřebitelných dílů, takže tento průvodce je napsán spíše z dílny než z brožury. Zabývá se tím, co tyto prášky jsou, jak se liší hlavní skupiny, na kterých specifikacích skutečně záleží a jak prášek sladit s procesem, který provozujete.
Co to vlastně jsou prášky pro aditivní výrobu
Při výrobě aditiv na bázi prášku je kovový prášek konsolidován vrstvou po vrstvě do pevné části. K vázání dochází různými způsoby v závislosti na stroji: laserový nebo elektronový paprsek taví každou vrstvu při tavení práškového lože, tisková hlava nanáší pojivo tryskáním pojiva před slinováním a fokusovaný zdroj energie taví prášek, když je přiváděn tryskou v přímém nanášení energie.
To stojí za to oddělit od konvenční práškové metalurgie. Lisovaný a slinovaný PM toleruje nepravidelné, hranaté částice, protože prášek je před zahřátím zhutněn pod vysokým tlakem. Aditivní procesy to obvykle neumí. Prášek musí téci, rozprostírat se do tenké, rovnoměrné vrstvy a důsledně absorbovat energii z jedné vrstvy do druhé. To je důvod, proč jsou suroviny AM téměř vždy atomizované plynem nebo plazmou, sférické a přesně tříděné – vyžaduje to fyzika procesů, nikoli marketing.
Je zde také praktický přesah, o kterém stojí za to vědět. Prášky vyvinuté pro laserové plátování a tepelné nástřiky jsou blízkými příbuznými tiskařských prášků: stejný způsob atomizace, stejná metalurgie, často jiná velikost řezu. Dodavatel, který rozumí oběma stranám, vám obvykle může ušetřit spoustu pokusů a omylů.
Hlavní rodiny prášků a to, v čem je každá dobrá
Většina průmyslových AM prášků spadá do několika rodin. Níže uvedená tabulka je přibližná mapa, nikoli kniha pravidel – v každé rodině jsou desítky ročníků a na stupni záleží mnohem více než na příjmení.
| Prášková rodina | Typické přednosti | Kde se obvykle používá |
|---|---|---|
| Na bázi železa | Cenově efektivní, dobrá tvrdost, snadné následné zpracování | Obecné strojní součásti, nástroje, opláštění ocelových součástí |
| Na bázi niklu | Odolnost proti korozi, houževnatost, dobré chování při vysokých teplotách | Chemická a procesní zařízení, letecké přilehlé díly, opláštění |
| Na bázi niklu superalloy | Pevnost zachována při vysoké teplotě, odolnost proti oxidaci | Komponenty horkého úseku, kování pece, energetická zařízení |
| Na bázi kobaltu | Odolnost proti opotřebení, tvrdost za tepla, odolnost proti zadření | Sedla ventilů, šrouby, díly čerpadel, navařování a opláštění |
| Na bázi mědi | Tepelná a elektrická vodivost | Chladiče, indukční komponenty, vodivé vložky |
| Karbidový kompozit | Velmi vysoká tvrdost, vynikající životnost při abrazivním opotřebení | Řezné a těžební nástroje, otěrové desky, povlakové vrstvy |
| Keramika a oxid | Tepelná bariéra, izolace, chemická inertnost | Plazmově stříkané nátěry, vysokoteplotní povrchy |
Slitiny na bázi kobaltu si zaslouží zvláštní zmínku, protože jsou tahounem ochrany proti opotřebení. Tam, kde součást dře, klouže nebo vidí horký abrazivní kontakt, kvalita kobaltu často překonává tvrdší, ale křehčí alternativy. Široký sortiment těchto prášků držíme právě proto, že stejný materiál slouží tiskárně i svařovacímu hořáku.
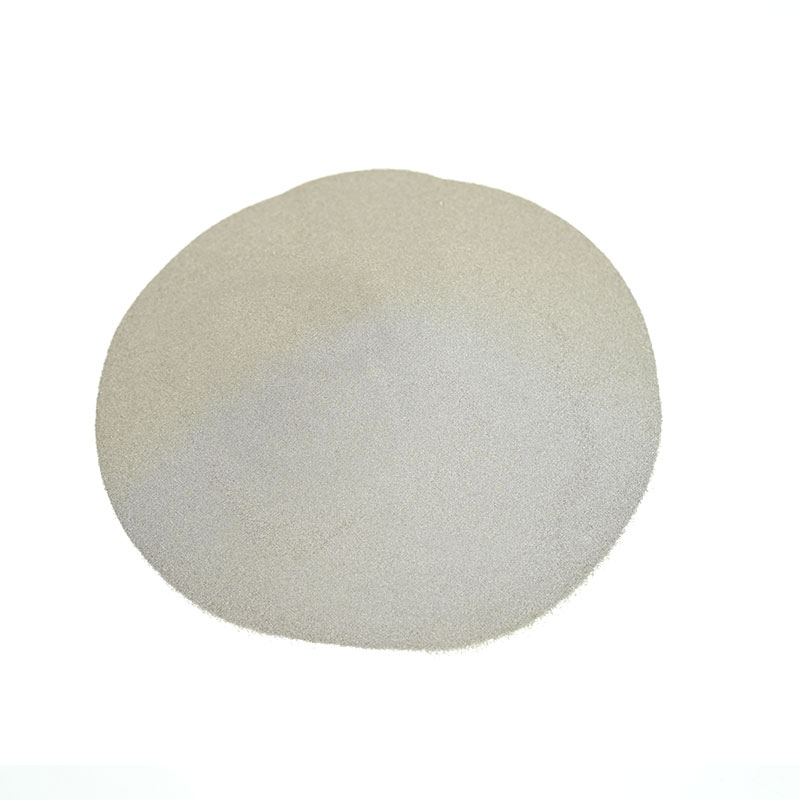 Prášky ze slitiny na bázi kobaltu pro opotřebení a vysokoteplotní služby Prohlédněte si třídy SD-Co s rozsahem 28–53 HRC pro ventily, matrice, rotory a otěrové vrstvy; porovnejte chemii a částice řezů před posouzením fyzického chování. Zobrazit produkt →
Velikost částic, tvar a specifikace, na kterých záleží
Dva prášky mohou nést stejné chemické certifikáty a ve stroji se chovat zcela odlišně. Rozdíl obvykle spočívá ve fyzických vlastnostech a právě o nich s každým novým zákazníkem diskutujeme jako první.
Čtení specifikace prášku
- Distribuce velikosti částic: řez musí odpovídat tloušťce vrstvy a stroji. Řez 15–45 µm vyhovuje systémům s jemným práškovým ložem; 45–105 µm je typičtější pro depozici s řízenou energií a práci elektronového paprsku.
- Kulovitost a povrchová struktura: kulaté, hladké částice se rovnoměrně rozprostírají a dobře tečou. Satelity a nepravidelné úlomky způsobují pruhování a nekonzistentní tání.
- Průtoková rychlost a zdánlivá hustota: tyto údaje vám říkají, jak se bude prášek chovat v násypce a přelakovači, nejen v datovém listu.
- Obsah kyslíku a dusíku: jediná nejčastější skrytá příčina špatné tažnosti a vad svaru.
- Pórovitost uvnitř částic: vnitřní dutiny mohou přežít tání a později se projevit jako poréznost plynu v součásti.
- Vlhkost a znečištění: zvláště důležité u hygroskopických druhů a po dlouhém skladování.
Pokud chcete jít hlouběji o tom, jak distribuční křivka ovlivňuje skutečné chování při stavbě, naše poznámka dále distribuce velikosti částic prochází praktickými důsledky.
Jak se vyrábí prášek
Téměř každý kovový prášek třídy AM začíná taveninou. Atomizace plynu se rozbije na kapičky vysokotlakým inertním plynem a ztuhne je na téměř kulovité částice – nejběžnější způsob pro nikl, kobalt a železo. Rozprašování vody je levnější a rychlejší, ale vytváří nepravidelné tvary, takže se používá hlavně pro lisování a sintrování a některé obkladové aplikace. Plazmová atomizace a odstředivá atomizace produkují vysoce sférický, nízkosatelitní prášek, a proto dominují na náročnějších trzích titanu a superslitin.
Atomizační krok je jen polovina příběhu. Prosévání, klasifikace, míchání a balení určují, zda specifikace, kterou obdržíte, odpovídá specifikaci, kterou jste si objednali. V našem vlastním závodě se prášek vyrábí od surové taveniny až po hotový prosátý produkt, což je jediný způsob, jak udržet pod kontrolou odběr kyslíku a kolísání mezi šaržemi.
Odpovídající prášek vašemu procesu
Neexistuje žádný univerzálně „nejlepší“ prášek – pouze ten, který se nejlépe hodí pro proces, geometrii a cílovou cenu. Fúze v prášku vyžaduje jemné, volně tekoucí řezy a nízký obsah kyslíku. Řízená depozice energie je mnohem tolerantnější k velikosti, ale citlivá na konzistenci krmiva. Laserové opláštění sedí někde mezi a obvykle nejlépe funguje s hrubším, přísně kontrolovaným řezem, takže tavenina zůstává stabilní při rychlosti.
Pomáhá také přemýšlet o tom, co se stane po sestavení. Třída, která krásně obrábí, může být špatnou volbou pro součást, která bude leštěna, a třída s vynikající odolností proti opotřebení může být obtížné dokončit. Včasné rozhodnutí o cestě následného zpracování obvykle zužuje výběr prášku na dva nebo tři kandidáty.
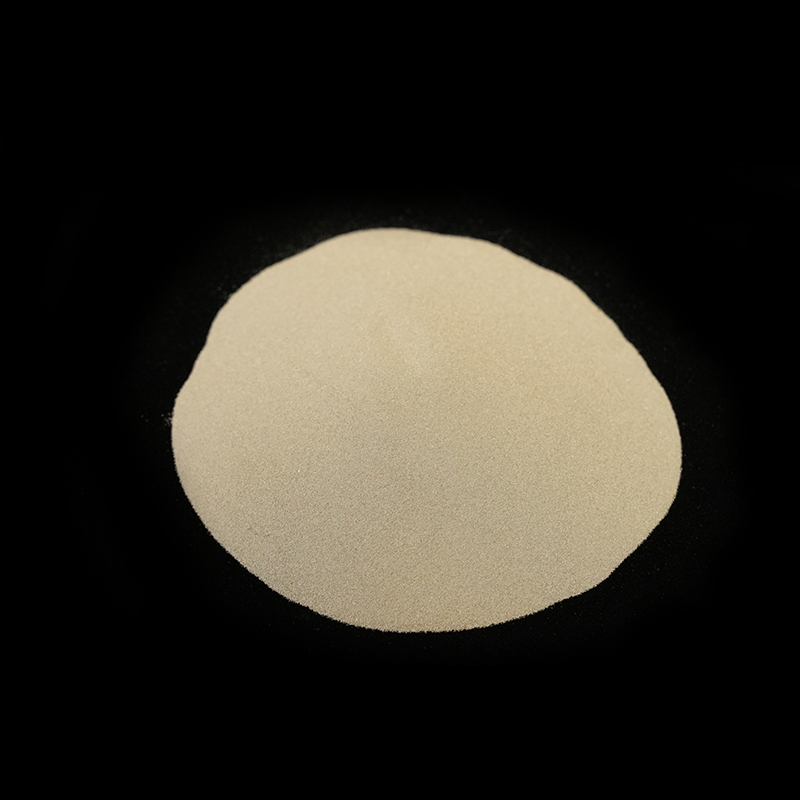 Laserové povlakové slitinové prášky z niklu, kobaltu a železa Před plánováním následného zpracování zkontrolujte prášky na bázi niklu, kobaltu a železa a karbidové kompozity s řezy 53–150 µm a rozsahy tvrdosti, abyste vybrali jakosti. Zobrazit produkt →
Opětovné použití, manipulace a kontrola kvality
Prášek je drahý, takže ho téměř každý znovu používá. To je v pořádku, v mezích. Každý cyklus vystavuje materiál teplu, vlhkosti a manipulaci a frakce jemných částic roste, zatímco kyslík plíží nahoru. Funkční přístup vypadá takto:
- Sledujte počet cyklů opětovného použití na dávku a zaznamenejte je se sestavou.
- Po každém sestavení znovu prosít a zkontrolovat rozložení oproti původnímu řezu.
- Obsah kyslíku měřte pravidelně, spíše než za předpokladu, že je stabilní.
- Skladujte utěsněné, suché a jasně označené – křížovou kontaminaci mezi druhy slitin je mnohem snazší způsobit, než ji zjistit.
- Vyřaďte dávky na základě důkazů, ne na zvyku.
U kritických dílů jednoduchá vstupní kontrolní rutina – chemie, distribuce, průtok a vizuální kontrola při zvětšení – zachytí většinu problémů dříve, než se dostanou do stroje.
Když prášek opustí tiskárnu
Ne každý problém s opotřebením ospravedlňuje nový díl. Velký válec, šroub nebo plunžr čerpadla jsou často mnohem ekonomičtěji obnoveny než nahrazeny, a to je místo, kde stejné atomizované prášky získávají své udržení v jiné roli. Skrz laserové opláštění metalurgicky spojená vrstva se nanese na opotřebovaný povrch s minimálním zředěním a velmi malým zkreslením a součástka se vrátí do provozu s tvrdším povrchem, než měl původně.
Pro abrazivní a erozivní namáhání jsou často lepším řešením prášky s tepelným nástřikem s karbidem, které poskytují tvrdou, dobře spojenou vrstvu při relativně nízkém tepelném příkonu.
 Termální sprejové prášky z karbidu wolframu pro abrazivní opotřebení Porovnejte jakosti karbidu vázaného kobaltem, niklem a NiCr pro HVOF, plazmu a plátování, s uváděnými možnostmi tvrdosti, chemie a velikosti částic. Zobrazit produkt →
Otázky, které stojí za to položit před zadáním objednávky
- Do jaké velikosti byla tato šarže zařazena a jak vypadá skutečná distribuční křivka?
- Jaké jsou naměřené hladiny kyslíku a dusíku, nikoli typické hodnoty?
- Jaká atomizační cesta byla použita a jak byly odstraněny satelity a pokuty?
- Může dodavatel podporovat jak prášek, tak následný proces, jako je plátování nebo nástřik?
- Co vlastně zaznamenává jejich sledovatelnost šarží?
Dodavatel, který na ně bez váhání odpoví, je obvykle dodavatel, který materiálu spíše rozumí, než že jej pouze skladuje.
Prášky pro aditivní výrobu odměňují trochu trpělivosti ve fázi výběru. Rozumějte rodině, trvejte na fyzické specifikaci, přizpůsobte střih procesu a dodržujte pravidla manipulace. Udělejte to a stroj, parametry a kvalita dílu se stanou mnohem snadněji ovladatelnými – a prášek přestane být proměnnou, kterou nedokážete vysvětlit.