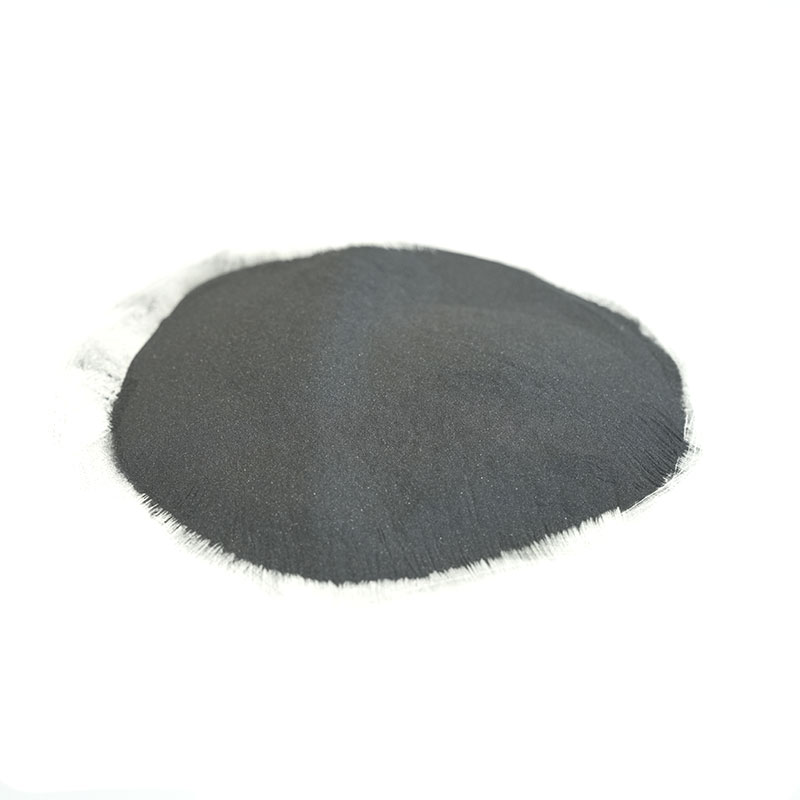

Prášek ze slitiny na bázi kobaltu zřídka získá velkou pozornost, dokud součást nepřestane fungovat. V průběhu let jsme byli svědky toho, že zachraňuje sedla ventilů, která byla každých několik měsíců vyměňována, udržuje plunžry čerpadel při životě v chemických závodech a udržuje povrch horkých abrazivních válců dlouho poté, co se měkčí materiály vzdaly. Pokud se rozhodujete, zda slitina kobaltu vyhovuje vaší aplikaci, tento průvodce vás provede tím, co to prášek vlastně je, na kterých rodinách v praxi záleží, jak se vyrábí a jak si vybrat jakost, aniž byste museli platit za vlastnosti, které nikdy nepoužijete.
Co vlastně je slitinový prášek na bázi kobaltu
Prášek slitiny na bázi kobaltu je kovová surovina, ve které kobalt tvoří základ chemie a obvykle přispívá někde mezi 40 % a 65 % celkové hmotnosti. Vše ostatní je přidáváno záměrně, prvek po prvku, aby se provedla konkrétní práce. Chrom, obvykle 20% až 30%, vytváří ochrannou vrstvu oxidu, která odolává oxidaci a korozi za horka. Wolfram a molybden zvyšují pevnost za tepla a spojují se s uhlíkem za vzniku tvrdých karbidových částic. Uhlík je fakticky ukazatel tvrdosti: vyšší úroveň uhlíku produkuje více karbidu, větší odolnost proti opotřebení a menší tažnost. Nikl zlepšuje houževnatost a tepelnou stabilitu, zatímco křemík, bor a železo se objevují v menším množství, aby se upravilo chování při tavení a náklady.
Existuje také metalurgický důvod, proč se tyto slitiny chovají tak odlišně od prášků na bázi niklu nebo železa. Kobalt mění krystalickou strukturu s teplotou a jeho nízká energie při vrstvení mu umožňuje deformovat se při kluzném kontaktu. Praktickým výsledkem je neobvyklá odolnost proti zadření, kavitaci a opotřebení kov na kov, což je přesně ten druh poškození, který ničí těsnicí povrch, i když objemová tvrdost dílu vypadá na papíře naprosto adekvátně.
Hlavní typy a co každý dělá dobře
Rodina kobaltů je široká a samotná jména tříd vám řeknou velmi málo. Mnohem užitečnější je třídit prášky podle práce, kterou mají vykonávat.
| Rodina | Typické legující prvky | Rozsah tvrdosti | Nejlépe se hodí |
|---|---|---|---|
| Co-Cr-W-C | 25-30 % Cr, 4-15 % W, 0,5-3 % C | 38-52 HRC | Silná abraze a klouzání kov na kov při teplotě |
| Co-Cr-Mo | 27-30% Cr, 5-7% Mo, nízký obsah uhlíku | 25-35 HRC | Koroze plus teplo, kde záleží na odolnosti vůči nárazu |
| Co-Cr-W-Ni | Cr a W s 5-15 % Ni | 30-45 HRC | Odolnost proti opotřebení tam, kde je praskání skutečným problémem |
| Co-Ni-Cr-W | Vysoký Ni, střední Cr a W | 25-40 HRC | Tvrdost za tepla kombinovaná s lepší houževnatostí |
| Co-Cr-W-C s přídavkem karbidu | Karbid přimíchaný do kobaltové matrice | 50-60 HRC a více | Řezné hrany a extrémní abrazivní podmínky |
Tvrdost je ale jen jedno číslo. Slitina kobaltu 50 HRC s těžkou karbidovou frakcí může být špatnou volbou pro povrch, který odolává nárazům, zatímco měkčí a houževnatější třída ji může výrazně překonat. Před doporučením chemie se obvykle zeptáme, jak vypadá porucha na poškozeném dílu, protože tato jediná otázka ušetří více peněz než jakýkoli technický list.
 Prášek ze slitiny na bázi kobaltu pro opotřebení a provoz při vysokých teplotách Kobalt-chrom-wolframový prášek pro překryvné svařování, sprejové svařování a vysokoteplotní komponenty; více druhů a rozsahů tvrdosti podporuje rozhodování o opotřebení, korozi a nárazu. Zobrazit produkt →
Proč tyto slitiny přežijí obtížné podmínky
Pověst kobaltových slitin spočívá na kombinaci vlastností, které se zřídka objevují společně v jednom materiálu.
- Tvrdost za tepla: tyto slitiny si zachovávají užitečnou tvrdost až do zhruba 600 až 800 stupňů Celsia, a proto jsou běžné při tváření za tepla a ventilových aplikacích.
- Odolnost proti oděru a adhezivnímu opotřebení: kobaltové povrchy odolávají přivaření k protiploše, takže kluzné páry vydrží podstatně déle.
- Odolnost proti kavitační erozi: čerpadla, vrtule a hydraulické komponenty z toho těží více než ze surové tvrdosti.
- Odolnost proti oxidaci a sulfidaci: oxidová vrstva bohatá na chrom chrání povrch v prostředí pecí a spalin.
- Odolnost proti korozi: výkon se liší v závislosti na chemii, ale třídy kobalt-chrom dobře zvládají mnoho kyselin, chloridů a procesních proudů.
- Chování při lepení: kobaltový prášek snadno smáčí ocelové substráty, což dává plátování a svařování stříkáním spolehlivé metalurgické spojení.
Kompromisy jsou stejně reálné. Kobalt je drahý kov, obrábění ložiska na bázi kobaltu je pomalá práce a špatně kontrolovaný proces může ředit povlak železem ze substrátu, dokud nezmizí vlastnosti, za které jste si zaplatili. Tyto slitiny vydělávají na konkrétních místech, ne všude.
Jak se prášek vyrábí a co zkontrolovat
Většina práškových slitin na bázi kobaltu se dnes vyrábí atomizací plynu. Vsázka se roztaví, často ve vakuu nebo v inertní atmosféře, takže se reaktivní prvky, jako je chrom, neztrácejí oxidací, a proud kapaliny je rozbit vysokotlakým proudem plynu na jemné kapičky, které tuhnou na téměř kulovité částice. Sférický prášek důsledně protéká plátovací hlavou nebo stříkací pistolí a vytváří hustší nános než nepravidelný drcený materiál.
Velikost částic odpovídá procesu, který hodláte spustit:
- Zhruba 15 až 45 mikronů pro laserové plátování a aditivní výrobu, kde jsou potřeba jemné vrstvy a hladké stopy.
- Zhruba 45 až 106 mikronů pro vysokorychlostní kyslíkové palivo a plazmové stříkání.
- Zhruba 53 až 150 mikronů pro svařování plazmovým obloukem a svařování kyslíkoacetylenovým rozprašováním, kde dominují vyšší rychlosti posuvu.
Když dodávka dorazí, čísla, která stojí za to pečlivě přečíst, jsou chemická analýza, distribuce velikosti částic s hodnotami D10, D50 a D90, obsah kyslíku, zdánlivá a setřesná hustota, průtok, morfologie částic a úroveň satelitů a poréznosti. Prášek, který splňuje chemickou specifikaci, ale nese vysoký obsah kyslíku nebo velkou velikost, způsobí poréznost a nekonzistentní usazeniny a žádná zručnost operátora to plně nevyrovná.
Nanášení prášku na součástku
Nanášení prášku je místo, kde většina problémů s povlakem začíná, a výběr procesu utváří vše v dalším směru. Laserové plátování vytváří tenkou, přesnou stopu s velmi nízkým ředěním a malou tepelně ovlivněnou zónou, která vyhovuje těsnicím plochám, čepům hřídele a lokalizovaným opravám. Vysokorychlostní stříkání kyslíkového paliva poskytuje husté, nízkooxidové povlaky na větších plochách a je oblíbené pro válce a hydraulické tyče. Svařování stříkáním kyslíkem zůstává spolehlivou cestou pro silnější nánosy na sedlech ventilů a podobných částech, zatímco plazmový oblouk nabízí vysoké rychlosti nástřiku pro ochranu proti silnému opotřebení.
Bez ohledu na metodu jsou ovládací prvky podobné: teplota předehřátí, rychlost podávání prášku, rychlost pojezdu, překrytí dráhy a ředění. Chyba se později projeví jako praskání, odlupování nebo povlak, který se jednoduše opotřebuje rychleji, než se očekávalo.
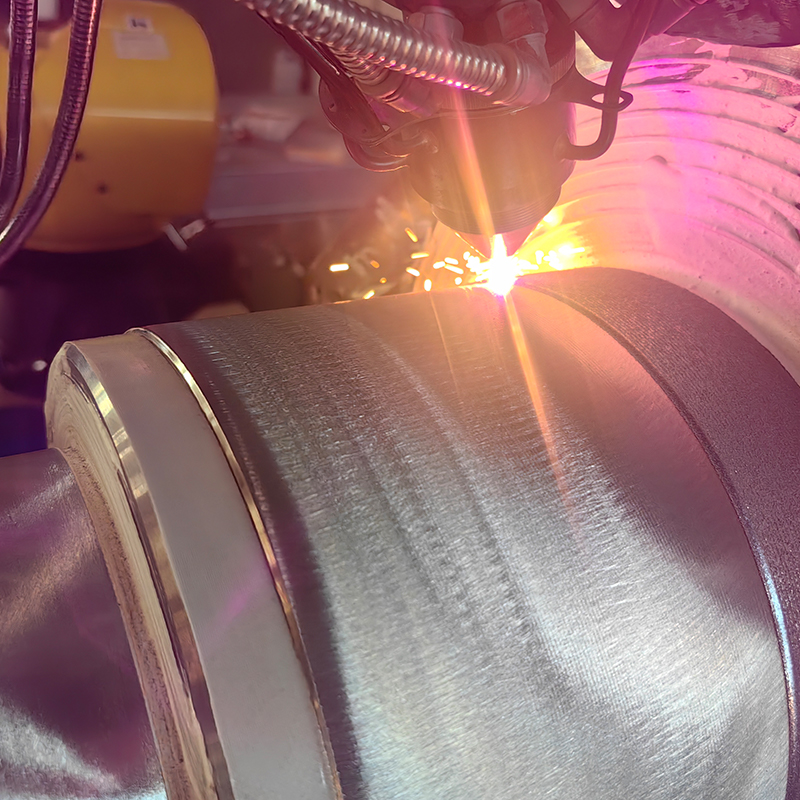 Služba laserového plátování pro povrchové úpravy a opravy součástí Laserové opláštění opotřebovaných válečků, šroubů nebo plunžrů a povrchových úprav; metalurgické spojování zlepšuje opotřebení, korozi, teplo, oxidaci nebo elektrické vlastnosti. Zobrazit produkt →
Od nátěru po hotový komponent
Povlak je jen tak dobrý, jak kvalitní je část pod ním. Mnoho zákazníků k nám přichází s opotřebeným válečkem, šroubem nebo plunžrem a termínem výroby, a to, co ve skutečnosti potřebují, je hotový komponent spíše než specifikace prášku. V těchto případech práce probíhá od výběru prášku přes přípravu povrchu, nanášení nátěru, obrábění a konečnou kontrolu oproti původnímu výkresu.
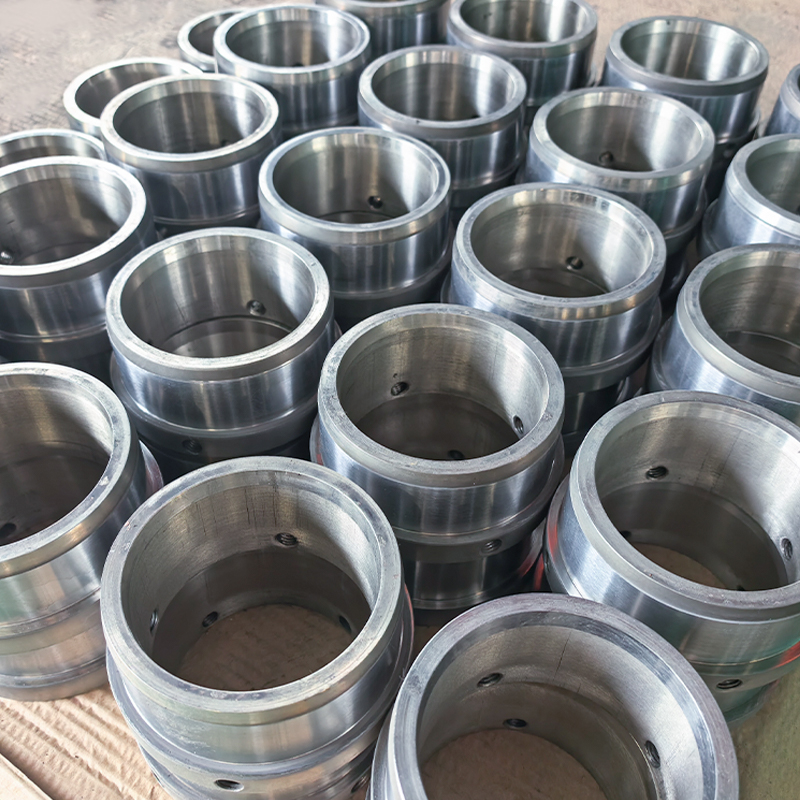
Nejběžnějším příkladem jsou válečky: pracovní válečky, vodicí válečky, válečky s laminárním prouděním a zrcadlové nebo matné válečky, všechny závisí na tvrdém, jednotném povrchu, který drží svůj povrch i pod zatížením. Šrouby, pouzdra hřídele, pouzdra a plunžry čerpadla se řídí stejnou logikou, přičemž povlak je vybrán pro dominantní mechanismus opotřebení a rozměry jsou řízeny tak, aby díl bez úprav zapadl zpět do stroje.
Výběr správného prášku: praktický kontrolní seznam
Pokud zužujete ročník, tato sekvence pokrývá většinu důležitých rozhodnutí:
- Identifikujte dominantní mechanismus poškození. Otěr, adheze, kavitace, oxidace a koroze vyžadují různé chemické složení.
- Potvrďte provozní teplotu. Tvrdost za tepla pomáhá pouze v případě, že se součást skutečně zahřívá.
- Přizpůsobte velikost částic procesu, ne naopak.
- Zkontrolujte hladinu uhlíku v porovnání s vaší tolerancí na praskání a obtížnost obrábění.
- Zkontrolujte substrát. Ředění z nízkouhlíkové oceli může změkčit usazeniny s vysokým obsahem karbidu v blízkosti rozhraní.
- Požádejte o vzorek a spusťte zkušební díl, než se pustíte do výrobní šarže.
Jedna poznámka navíc k ceně: protože kobalt je drahý, rozumným přístupem je obvykle použít jej jako povlak nebo vložku, než z něj vyrábět celou součást. Skromná vrstva na správném místě často překonává pevnou součást vyrobenou z levnější slitiny za zlomek ceny materiálu.
Strávili jsme roky přizpůsobováním slitinových prášků na bázi kobaltu skutečným problémům s opotřebením a upřímnou odpovědí je, že žádná jediná třída nevyřeší vše. Pokud můžete sdílet součást, provozní teplotu a popis toho, jak aktuální součást selhává, můžeme navrhnout vhodné chemické složení, velikost částic a procesní cestu. Jste vítáni k procházení našich rozsah slitinových prášků abyste viděli, jak kobaltové třídy sedí vedle rodin niklu, železa a karbidu, nebo pošlete nákres a nechte nás, abychom s vámi probrali podrobnosti.