
Plunžr čerpadla kalu nebo válec s laminárním prouděním zřídka selhávají z důvodu únavy materiálu. Poškození začíná na povrchu: oděr, eroze nebo opakovaný mechanický kontakt ubírá materiál, dokud součást již nedrží svou toleranci. Nejpraktičtější průmyslovou odpovědí je vrstva karbidového kompozitního prášku nanesená tepelným nástřikem, plátováním nebo svařováním. Správně specifikováno, tato vrstva výrazně přežije nepotaženou ocel; špatně specifikovaný, selže brzy z důvodů, kterým lze zcela předejít. Tento článek vysvětluje, co je to karbidový kompozitní prášek, jak se vyrábí a jak vybrat jakost, která funguje v reálném provozu.
Co je karbidový kompozitní prášek?
Karbidové kompozitní prášky jsou technické materiály, které kombinují tvrdou karbidovou fázi s tvárným kovovým pojivem. Karbidová fáze, obvykle karbid wolframu (WC) nebo karbid chrómu (Cr3C2), poskytuje tvrdost a odolnost proti abrazivnímu opotřebení. Pojivo, obvykle kobalt nebo slitina niklu, drží částice karbidu pohromadě, absorbuje energii nárazu a dodává návaru houževnatost.
Slovo "kompozitní" označuje důležitý rozdíl. Čistý karbidový prášek je v podstatě jedna sloučenina. Kompozitní prášek je navržená směs, ve které jsou jemné karbidové částice rovnoměrně rozptýleny v kovové matrici. Při průchodu stříkací pistolí nebo plátovací hlavou se prášek roztaví a znovu ztuhne jako povlak, který se chová jako kompozit s kovovou matricí: dostatečně tvrdý, aby odolal opotřebení, ale dostatečně pevný, aby se vyrovnal s mechanickými otřesy.
 Karbidový kompozitní prášek pro nátěry odolné proti opotřebení Tento prášek mísí více karbidů s kovovým pojivem pro vysokou tvrdost a odolnost proti korozi. Jeho rovnoměrné rozložení částic vyhovuje nástřikům HVOF a HVAF, takže je relevantní pro nástroje a díly vystavené otěru a oxidaci. Zobrazit produkt →
V praxi jsou velikost částic karbidu a obsah pojiva dvě páky, které řídí chování povlaku. Jemnější karbidové částice vytvářejí hladší, hustší povrchy, které dobře odolávají erozi jemnými částicemi; hrubší karbidy odolávají rýhovanému otěru, ale zanechávají hrubší povrch. Obsah pojiva se obvykle pohybuje mezi 10 a 25 procenty hmotnosti: více pojiva zvyšuje houževnatost, zatímco méně pojiva zvyšuje tvrdost za cenu křehkosti. Kupující v odvětvích kritických vůči opotřebení stále více vynechávají generické druhy komodit a specifikují kompozitní prášky formulované pro známý způsob selhání.
Jak se vyrábí karbidové kompozitní prášky
Tři faktory určují většinu rozdílu ve výkonnosti mezi dobrým a špatným karbidovým kompozitním práškem: výrobní postup, velikost prášku a kvalita rozhraní karbid-pojivo.
Spékané a drcené
Směs karbidu a pojiva se slinuje do pevného bloku, poté se drtí a třídí na prášek. Výsledné částice jsou hranaté a blokové. Tato cesta vytváří husté, silné částice a je běžná u stříkání HVOF, kde na hustotě povlaku záleží více než na dokonale kulovitém posuvu.
Aglomerované a slinuté
Jemný karbid a prášek pojiva se smísí s organickým pojivem, suší se rozprašováním do sférických aglomerátů a slinují se, aby se fáze spojily a odstranila se organická složka. Sférické částice proudí rovnoměrněji podavači prášku a vytvářejí konzistentnější povlaky, proto tato cesta dominuje nadzvukovému stříkání a laserovému nanášení.
Velikost prášku
Poslední klasifikační krok nastavuje distribuci velikosti částic. Hrubé řezy vytvářejí silné vrstvy rychle, ale zanechávají drsnější povrch; jemné řezy vytvářejí husté, hladké povlaky, ale hůře se podávají. Dodavatelé, kteří kontrolují jak místa řezu, tak tvar distribuce, dávají inženýrům povlaků mnohem menší procesní variace, které je třeba zvládnout.
| Výrobní cesta | Tvar částice | Typické použití |
|---|---|---|
| Spékané a drcené | Hranatý, hranatý | HVOF povlaky, husté nánosy |
| Aglomerované a slinuté | Kulovité, porézní | Tepelný nástřik, laserový obklad, důsledné podávání |
Společné skladby a k čemu jsou každá z nich
V průmyslové praxi dominují dva systémy: WC-Co a Cr3C2-NiCr. Znalost praktických hranic každého z nich zabrání nejčastějším chybám ve specifikaci.
| Systém | Tvrdost | Max. provozní teplota | Síla klíče | Typická aplikace |
|---|---|---|---|---|
| WC-Co | 1100–1300 HV | Asi 450 °C | Odolnost proti oděru, houževnatost | Řezné nástroje, díly podléhající opotřebení, klouby nástrojů |
| WC-Ni nebo WC-Co-NiCr | 1000–1200 HV | Asi 500 °C | Lepší odolnost proti korozi | Válečky, hřídele, hydraulické komponenty |
| Cr3C2-NiCr | 800–1000 HV | Asi 850 °C | Odolnost proti opotřebení a oxidaci při vysokých teplotách | Části turbín, vysokoteplotní šoupátka, trysky |
Pravidlo rychlého výběru je jednoduché. Pokud součást běží chladně a hlavním nepřítelem je otěr, je výchozím nastavením WC-Co. Pokud je přítomna koroze, přejděte k pojivu na bázi niklu. Pokud povrchová teplota překročí 500 °C, Cr3C2-NiCr je obvykle tou správnou skupinou.
Kde prášky z karbidového kompozitu přinášejí hodnotu
Karbidové kompozitní prášky vydělávají na své náklady v prostředích, kde jsou prostoje drahé a výměna je obtížná.
- Nátěry odolné proti opotřebení pro procesní zařízení: válečky, pouzdra hřídele, pouzdra, plunžry a pístní tyče jsou běžnými kandidáty. Povlak z karbidu wolframu aplikovaný nadzvukovým nástřikem nebo HVOF několikanásobně prodlužuje životnost povrchu ve srovnání s kalenou ocelí.
- Nástroje pro řezání a vrtání: těžební bity, hroty pro silniční frézování a břitové destičky pro obrábění kovů spoléhají na kompozity na bázi WC, pokud jde o tvrdost řezné hrany.
- Opravy a renovace: opotřebené díly jsou přestavovány laserovým nebo plazmovým plátováním karbidovým kompozitem, přičemž se obnovují rozměry a zároveň se vylepšují původní specifikace.
- Vysokoteplotní komponenty: Povlaky Cr3C2-NiCr chrání součásti v prostředí plynových turbín a spalování, kde samotná tvrdost nestačí.
 Termální sprej v prášku z karbidu wolframu Tato řada byla navržena pro procesy tepelného nástřiku a plátování a zahrnuje slitiny kobaltu a niklu s různým obsahem karbidů. Zabývá se vysokoteplotní erozí, opotřebením hornin a korozí roztaveného kovu, podporuje opravy a aplikace OEM povlaků. Zobrazit produkt →
Pro aplikaci nátěru musí prášek vyhovovat procesu stříkání a cílové povrchové úpravě. Typy pro tepelné nástřiky jsou navrženy pro konzistentní morfologii krmiva a částic, což je důvod, proč použití speciálního prášku pro termální nástřik obvykle překonává uvedení generického typu do provozu. Totéž platí pro opravy: místo vyřazení drahého hřídele nebo válečku kvůli místnímu opotřebení může dílna sestavit povrch zpět pomocí karbidového kompozitu a dokončit jej v původní toleranci. Opravený díl často předčí originál, protože upravený povrch nikdy nebyl součástí původního návrhu.
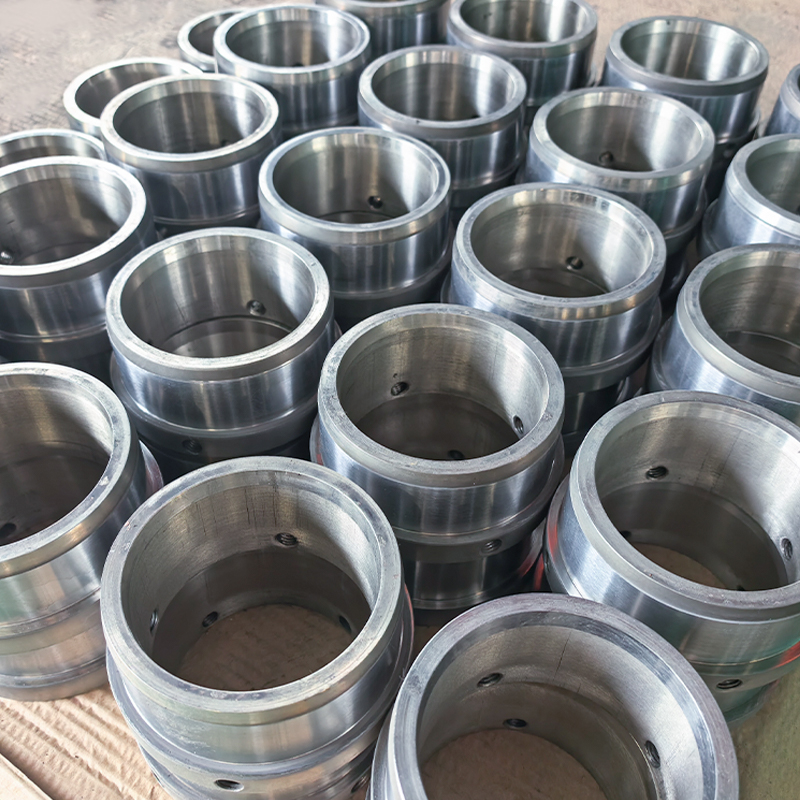
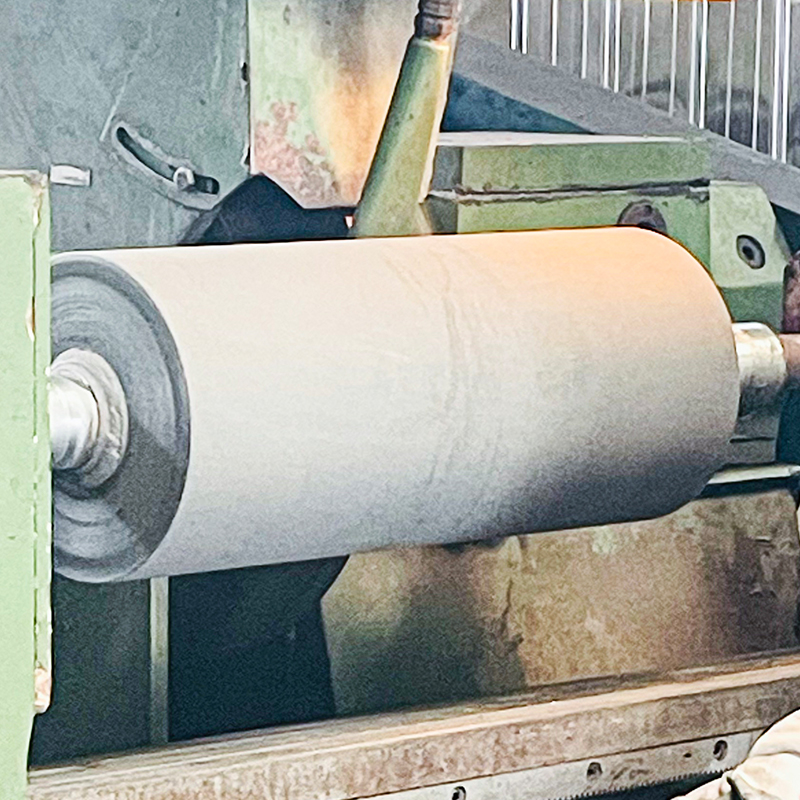 Přizpůsobené součásti potažené karbidem wolframu Tato nabídka poskytuje potažené válečky, pouzdra a hřídele připravené k instalaci s povrchovou úpravou z karbidu wolframu nebo keramiky. Vyhovuje závodům, které hledají kvalifikované díly s povlakem bez vlastních kroků lakování, a poskytuje odolnost proti opotřebení pro náročné úkoly. Zobrazit produkt →
V případě originálních dílů a náhradních dílů mnoho závodů upřednostňuje kompletní potaženou součást před vlastním potahováním. Válečky, plunžry a objímky potažené karbidem wolframu jsou pak dodávány připravené k instalaci, přičemž povlak je již způsobilý pro uvedené použití.
Jak vybrat správnou třídu
Výběr začíná provozními podmínkami, nikoli katalogem prášků. Projděte tyto body v pořadí a seznam kandidátů se rychle zúží.
- Identifikujte dominantní režim opotřebení. Otěr, eroze, kluzné opotřebení a kavitace upřednostňují různé velikosti karbidů a obsah pojiva.
- Nastavte provozní teplotu. Při teplotě nad zhruba 500 °C ztrácejí kompozity na bázi WC tvrdost a povlak může degradovat; přejít na Cr3C2-NiCr.
- Zkontrolujte chemické prostředí. Niklová pojiva odolávají korozi ve vodě mnohem lépe než kobalt v mnoha procesních kapalinách; kyselý provoz může vyžadovat uzavřený nebo speciální stupeň.
- Zvolte distribuci velikosti částic. Řídí hustotu povlaku, drsnost povrchu a maximální praktickou tloušťku povlaku.
- Přizpůsobte prášek procesu. HVOF a nadzvukové stříkání potřebují velikost řezu, která se spolehlivě podává; laserové opláštění potřebuje jiné okno; svařování kyslíkoacetylenovým nástřikem toleruje širší rozsah.
Častou chybou je výběr čistě podle tvrdosti. Povlak s nejvyšším Vickersovým číslem může předčasně selhat, pokud pojivo zkoroduje nebo provozní teplota změkne matrici. To je důvod, proč zkušení nákupčí předají dodavateli úplný provozní obraz, včetně teploty, média, režimu opotřebení a cílové kvality povrchu, spíše než jen hodnotu tvrdosti. Dobrým zdrojem pro porovnávání vlastností napříč celou řadou materiálů je náš průvodce typem a výběrem karbidového kompozitního prášku, který pokrývá stejná rozhodnutí do větší hloubky.
Jakmile je známka zařazena do užšího výběru, ověření uzavře smyčku. Rychlá metalografická kontrola potvrzuje distribuci karbidů a poréznost, zatímco průběh tvrdosti napříč vrstvou povlaku ukazuje, zda návar odpovídá specifikaci. U kritických komponent záleží na testování pevnosti spoje a dokumentaci procesu stejně jako na samotné práškové chemii.
Závěr je jednoduchý. Karbidový kompozitní prášek není jediný materiál; je to designový systém. Chemie karbidu, metalurgie pojiva, způsob výroby a velikost částic – to vše posouvá konečný výsledek. Udělejte je správně a potažená součást se stane položkou plánované údržby namísto nouzového selhání. Nechte je špatně a žádná tloušťka povlaku vám práci nezachrání.
Každá aplikace kritická vůči opotřebení začíná jasnou definicí režimu poruchy a servisní obálky. Jakmile budou známy, může být specifikován, aplikován a ověřen správný karbidový kompozitní prášek a závod dostane to, co skutečně potřebuje: povrch, který vydrží až do plánovaného okna údržby.